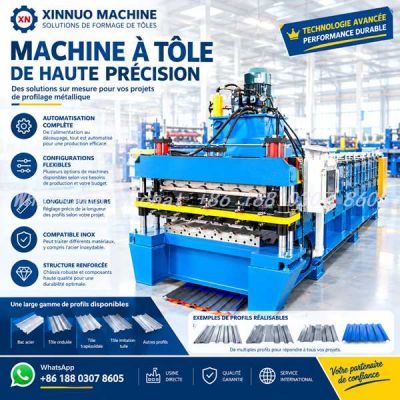
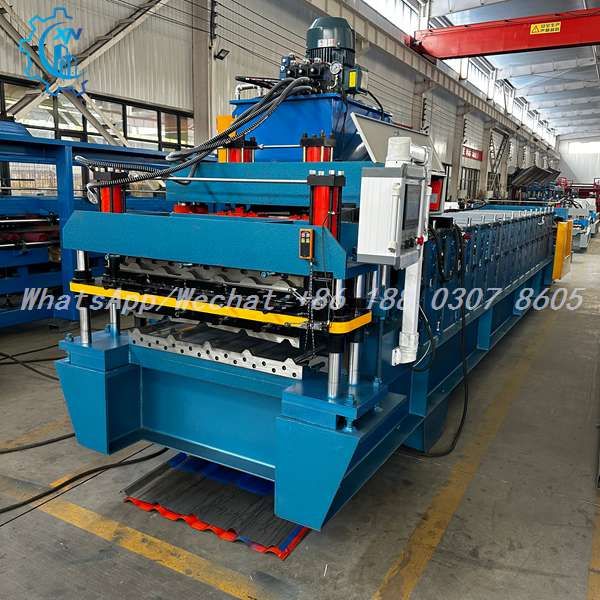
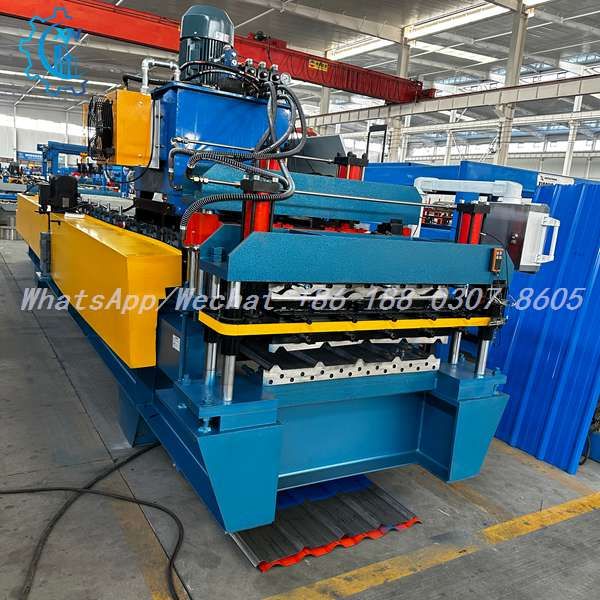
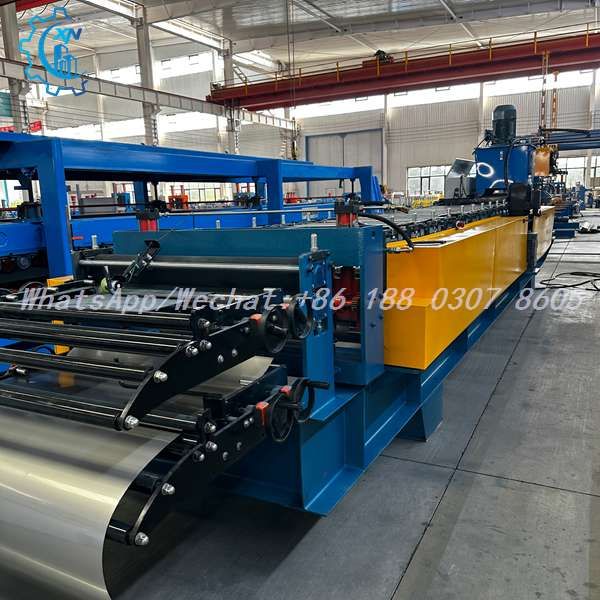
1. Machine profileuse de tôle capable de sortir de la tôle nervurée et de la tôle imitation tuile, en acier galvanisé ou prélaqué, à la longueur demandée.
2. Réglage fin au volant : volants noirs à poignée alignés sur la poutre, avec vis de blocage et repères, pour retrouver une position validée d'un lot à l'autre.
3. Cisaille hydraulique à vérins rouges et colonnes de guidage chromées, mors profilés épousant la nervure, flexibles haute pression 38 MPa et boîtier de commande déporté pour l'opérateur.
4. Mobile / WhatsApp / WeChat : +86 188 0307 8605
5. E-mail : sara@xinnuomachine.com
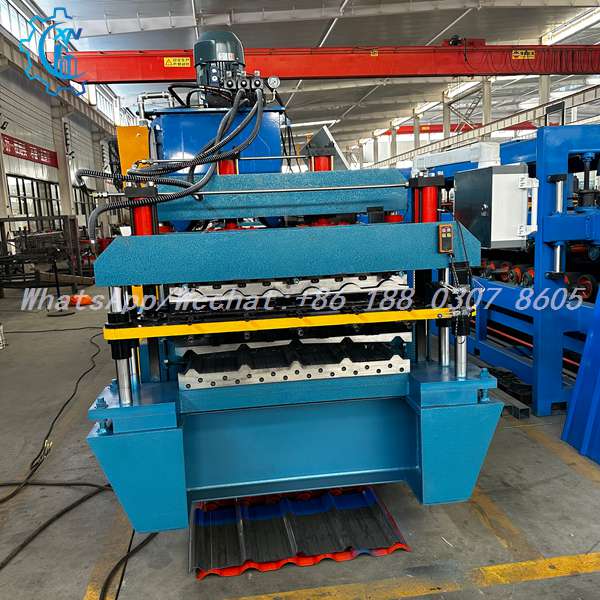
Le poste de découpe de la machine profileuse de tôle vu de face : deux vérins rouges verticaux, un faisceau de flexibles noirs en boucle, des barres jaunes de sécurité en travers de la lumière et un boîtier de commande déporté suspendu à droite. Deux barrettes perforées noires encadrent les mors, au-dessus d'une tôle profilée posée au sol. À l'arrière-plan, la poutre rouge du pont roulant porte ses étiquettes jaunes de sécurité.
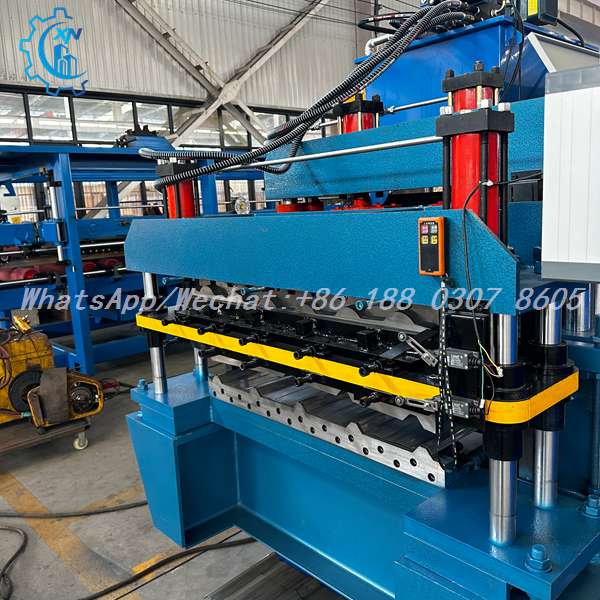
Vue de trois quarts du poste de coupe de la machine profileuse de tôle : le corps bleu porte deux vérins rouges en tête, des colonnes de guidage chromées et des mors inférieurs dentelés en acier usiné, avec une barre jaune en travers de la lumière et un boîtier pendentif sur le flanc. Un conduit annelé noir amène les flexibles depuis le haut. À gauche au sol se trouve un groupe hydraulique jaune sur roulettes, parmi d'autres lignes bleues.
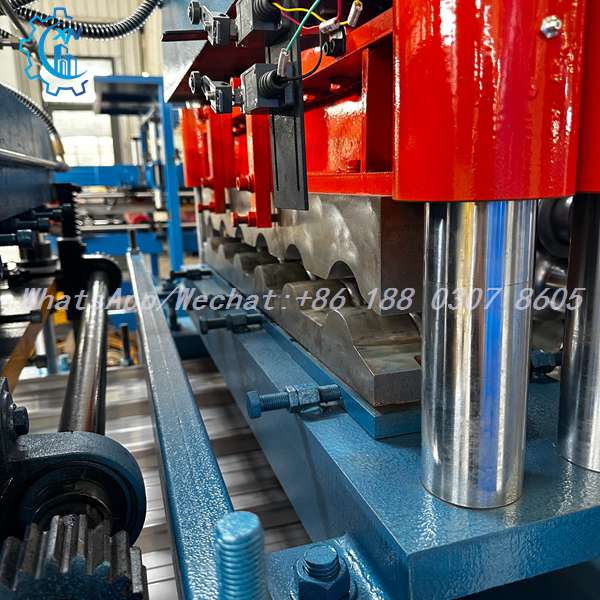
Gros plan dans la cisaille de la machine profileuse de tôle : la poutre supérieure rouge vif surmonte les mors profilés argentés dont l'arête ondulée épouse exactement la nervure de la tôle, entre des colonnes chromées épaisses et polies. Les blocs de coupe sont boulonnés sur des platines, des ressorts et un bloc rouge usiné équipent le coulisseau, et l'on distingue en bas à gauche un pignon et sa chaîne près du bâti bleu.
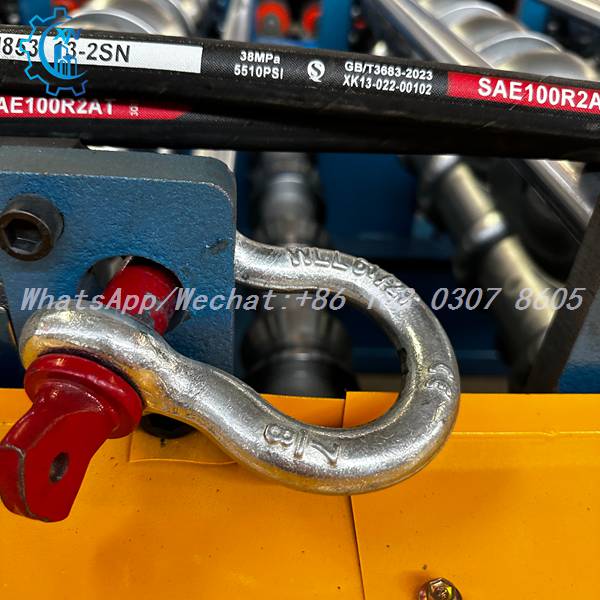
Détail d'un flexible hydraulique de la machine profileuse de tôle : le tuyau noir porte le repère SAE100R2A et l'indication 38 MPa, signes d'un circuit haute pression, et il est maintenu par un anneau de levage chromé boulonné sur une platine bleue, avec un raccord peint en rouge. Derrière, les galets et les arbres des stations de profilage défilent au-dessus d'un panneau jaune du châssis.
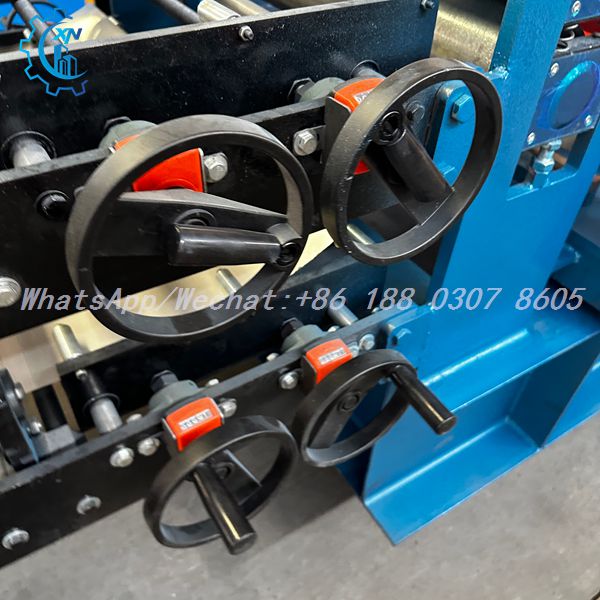
Volants de réglage de la machine profileuse de tôle : quatre volants noirs à poignée sont montés sur des équerres noires alignées le long d'une poutre, chacun portant une petite étiquette rouge fixée sur l'équerre, avec les vis de blocage, les rondelles et les boulons apparents. À droite se dressent le montant bleu du châssis et une platine rouge, tandis que les arbres chromés des stations apparaissent en arrière-plan.
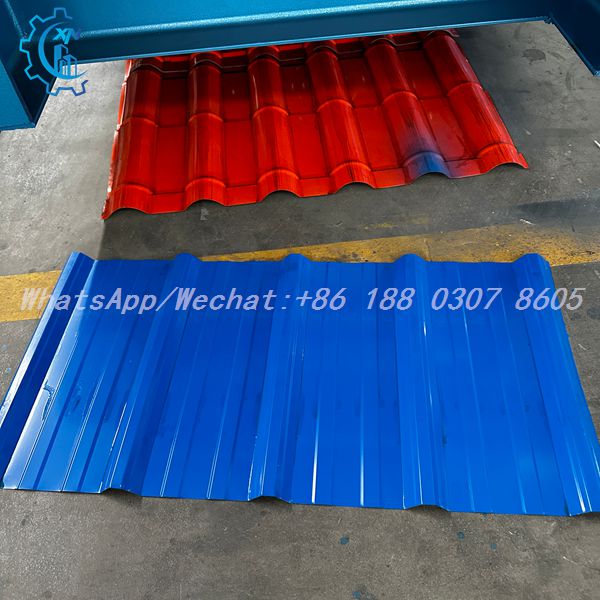
Tôles finies sorties de la machine profileuse de tôle, posées côte à côte sur la dalle de l'atelier : un panneau rouge imitation tuile aux nervures arrondies et un panneau bleu nervuré à nervures trapézoïdales, tous deux en acier prélaqué. Les bords relevés, les ondulations régulières et le brillant de la finition se lisent nettement, et la ligne jaune de sécurité traverse le sol sous les panneaux.
Machine profileuse de tôle — fabriquée dans l'atelier XINNUO depuis 1995
XINNUO fabrique des lignes de profilage à froid depuis 1995 et équipe des ateliers de couverture et de bardage dans plus de 150 pays. La machine profileuse de tôle est conçue et assemblée dans notre propre atelier : le profil est dessiné d'après la tôle du client, et les galets, les mors de cisaille, le groupe hydraulique et l'armoire sont appairés en interne plutôt que réunis à partir d'ensembles achetés séparément.
Une fois la ligne montée, chaque unité est mise en route sur le profil du client dans notre atelier : les mors sont ajustés, les volants de réglage sont repérés et la coupe est validée sur la matière réelle. Vous recevez le plan de profil et le plan d'implantation avant expédition, puis le procès-verbal d'essai, la fiche des réglages par profil, la formation des opérateurs et la liste des pièces d'usure, avec un suivi des pièces détachées dans la durée.
1. Qu'est-ce qu'une machine profileuse de tôle exactement ? C'est une ligne de profilage à froid destinée aux tôles de couverture et de bardage : la bobine est déroulée, la bande traverse une série de stations à galets chromés qui forment la nervure par passes successives, puis la cisaille hydraulique coupe la longueur demandée. Le terme désigne donc la machine qui produit la tôle profilée, par opposition aux équipements qui la mettent en œuvre sur chantier.
2. Quelle différence entre la tôle nervurée et la tôle imitation tuile ? La tôle nervurée est formée de nervures trapézoïdales régulières, employée surtout pour les bâtiments industriels, agricoles et commerciaux. La tôle imitation tuile reprend un motif de tuiles aux nervures arrondies séparées par des creux, pour les toitures à caractère architectural. Les deux profils se forment sur la même famille de machines, avec des jeux de galets et des mors différents.
3. Comment sont réglés les galets : volants à main, vis et repères ? Les porte-galets se déplacent par volants noirs à poignée montés sur équerres le long de la poutre, puis se bloquent par vis. Les positions sont repérées une fois le profil validé, et reportées sur la fiche de réglage remise à l'opérateur : on retrouve ainsi la bonne position d'un lot à l'autre sans tâtonner.
4. À quoi servent les flexibles haute pression et le groupe hydraulique ? Ils alimentent les vérins de la cisaille et, selon la configuration, les mouvements auxiliaires de la ligne. Les flexibles portent leur repère de type et leur pression de référence — 38 MPa sur les tuyaux équipant cette machine — ce qui permet d'identifier et de remplacer une conduite sans ambiguïté. Les raccords sont sertis et les conduites maintenues par des anneaux de levage et des platines.
5. Quel débit peut-on attendre et quels facteurs le déterminent ? Le débit dépend du profil, de la vitesse de la ligne, du nombre de coupes par longueur et de la fréquence des changements de bobine ou de profil. Nous confirmons une valeur réaliste pour votre configuration à partir de votre plan de profil, plutôt que d'annoncer une cadence générique qui ne correspondrait pas à votre production réelle.
6. Comment entretenir les matrices de coupe et les galets ? Les mors sont contrôlés périodiquement : vérification de l'arête, du serrage des blocs sur leurs platines et de l'absence de matière incrustée dans le profil. Les galets sont nettoyés et légèrement huilés pour ne pas marquer la tôle prélaquée, et l'on vérifie le jeu entre galets supérieurs et inférieurs. Les colonnes de guidage chromées sont graissées selon la fréquence prévue au manuel.
7. Que faut-il vérifier avant la mise en service ? La mise à niveau du bâti sur ses platines, le serrage des paliers et des mors, le raccordement du groupe hydraulique et le contrôle du niveau d'huile, le branchement de l'armoire et la vérification de la mise à la terre, le fonctionnement des barres de sécurité et du boîtier de commande déporté, puis un premier passage de bande à vide et sur matière pour valider la coupe.
8. Peut-on voir la machine en essai avant l'achat ? Oui. La ligne est mise en route sur votre profil dans notre atelier avant expédition, et nous fournissons la vidéo de cet essai ainsi que les relevés de coupe. Il est également possible de visiter l'atelier et de voir tourner une machine sur le profil qui vous intéresse, sur rendez-vous.
XINNUO ROLL FORMING MACHINE CO., LTD is a professional manufacturer specializing in high-quality ibr making machine and advanced ibr machine solutions. With years of industry experience, we provide reliable, efficient, and customized roll forming equipment to meet global roofing production needs, ensuring stable performance, precision forming, and long-term durability for our customers worldwide.
[ read more ]