1. Machine tôle pilotée depuis un pupitre à écran tactile monté sur bras articulé, avec poussoirs de commande regroupés sous l'afficheur.
2. Poste de coupe à mors et contre-plateau d'acier usiné épousant le profil, levier de manœuvre accessible et carter de protection sur la ligne.
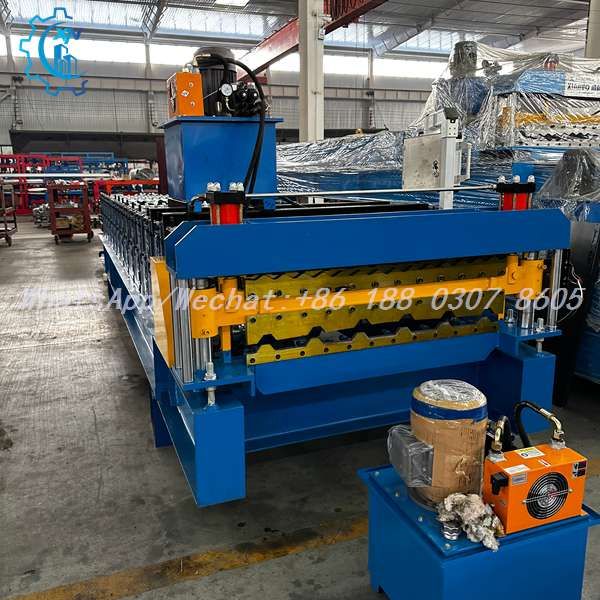
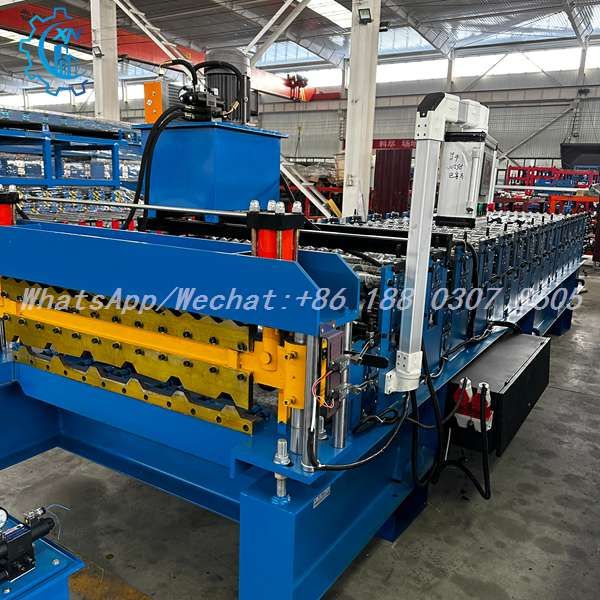
3. Groupe hydraulique en surplomb du châssis : réservoir, refroidisseur à ventilateur cerclé de sa grille, distributeur et flexibles à raccords sertis.
4. Mobile / WhatsApp / WeChat : +86 188 0307 8605
5. E-mail : sara@xinnuomachine.com
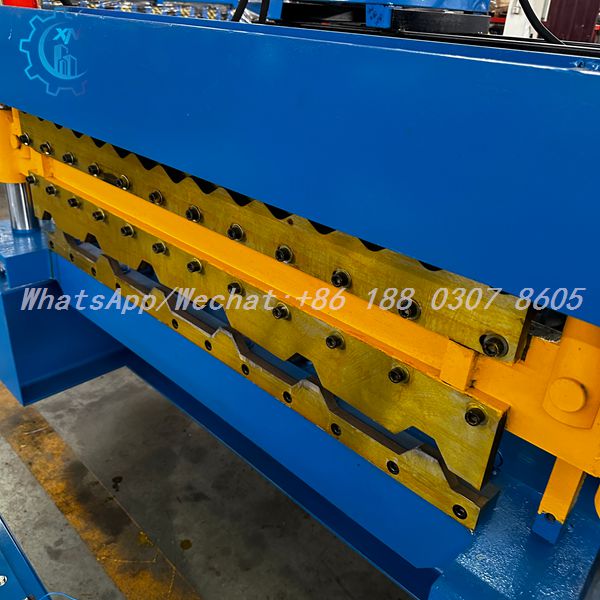
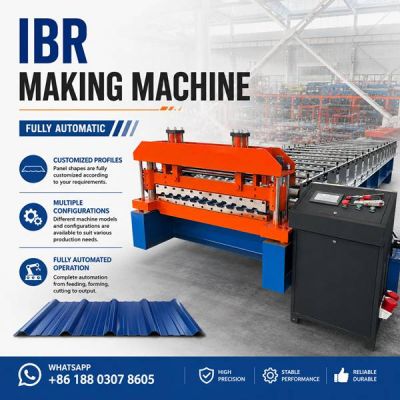
Le poste de coupe de la machine tôle se découvre de biais : deux plateaux d'acier usiné, patinés d'un jaune doré, se font face et laissent lire en négatif le dessin de la nervure, entre leurs rangées de boulons sombres. Un levier jaune se dresse à droite, et le sol de l'atelier garde les marques de peinture de la zone de travail.
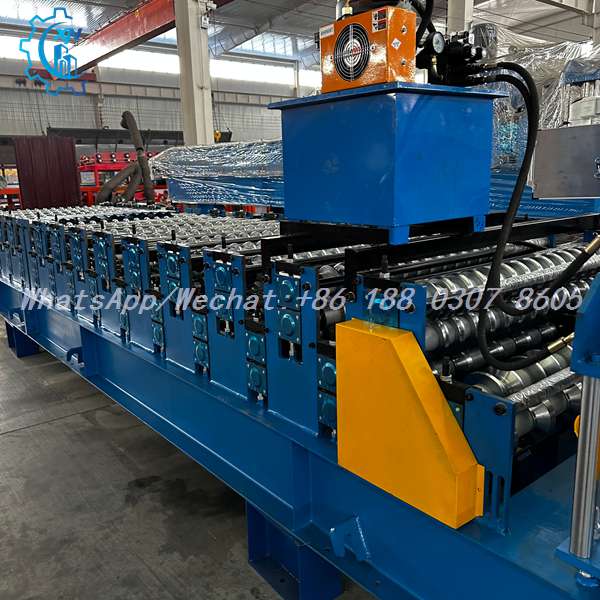
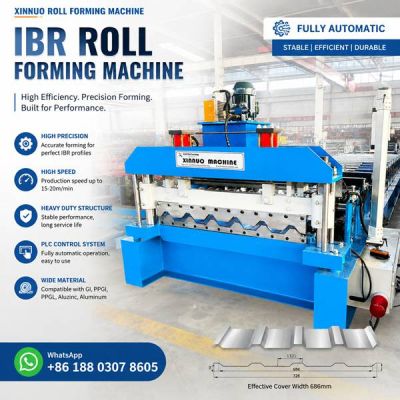
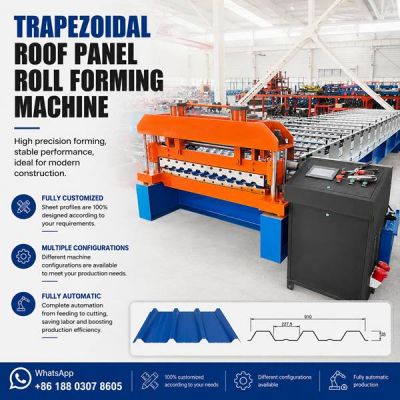
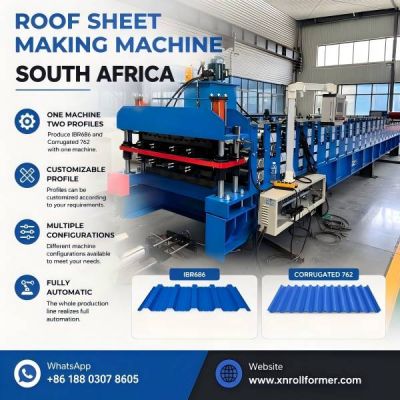
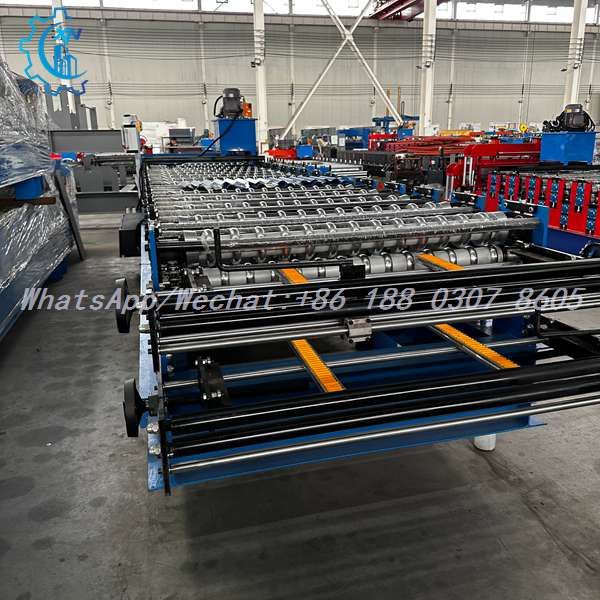
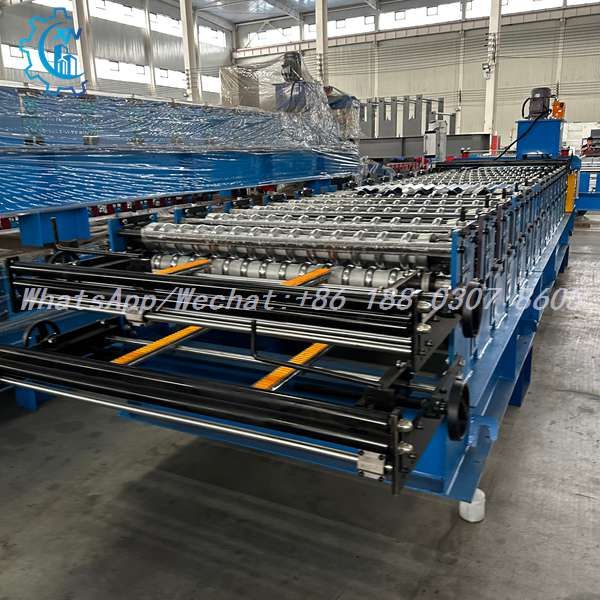
Vue d'ensemble de la machine tôle dans son atelier : la ligne déroule ses stations à caissons bleus sur une grande longueur, interrompue par un carter de protection jaune à persiennes et, en surplomb, par le groupe hydraulique coiffé de son refroidisseur orange. À gauche s'empilent des tôles emballées sous film plastique, une machine rouge se devine plus loin et la charpente métallique ferme l'arrière-plan.
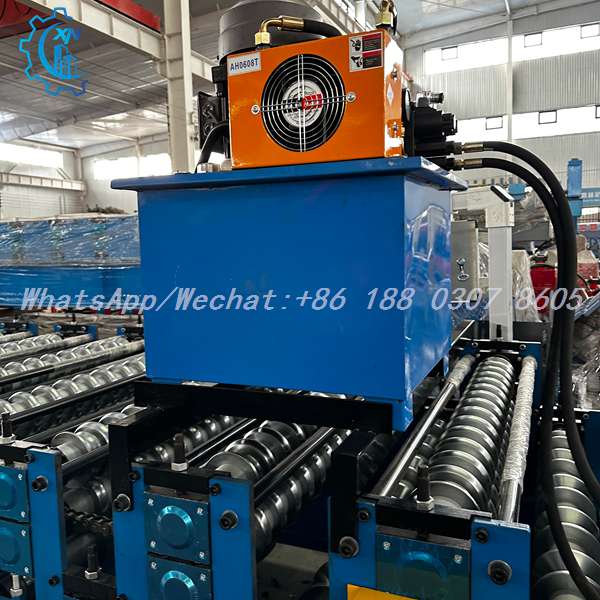
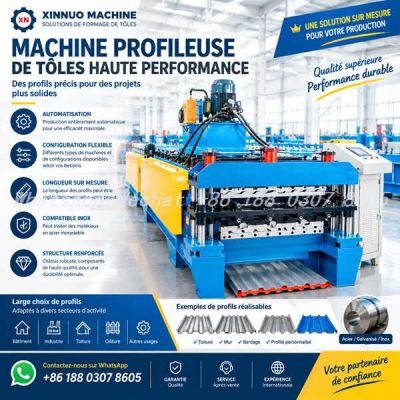
Le groupe hydraulique de la machine tôle repose en hauteur sur le châssis : le ventilateur circulaire du refroidisseur, cerclé de sa grille noire et de son étiquette de fabricant, occupe le boîtier orange, tandis que le distributeur sombre se dresse à droite, garni de ses raccords et de ses flexibles. En dessous, les galets chromés du bâti se succèdent.
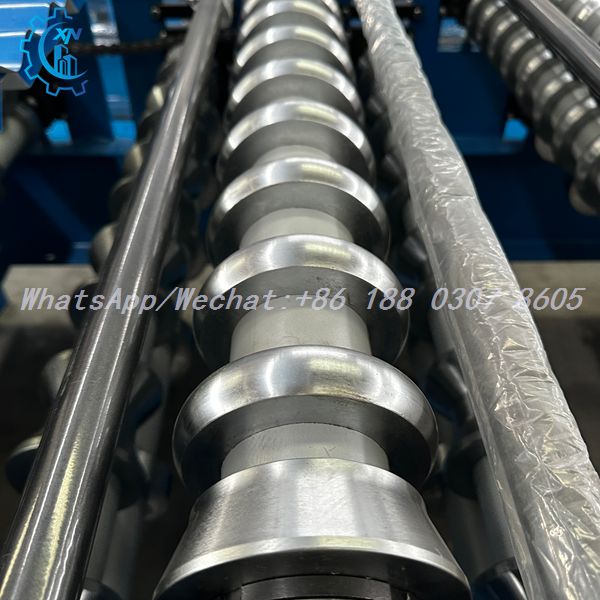
Au plus près de la machine tôle, les galets chromés, galbés en forme de coussins, s'empilent sur leurs arbres et leurs couronnes polies renvoient la lumière. À droite, une station voisine attend encore sous son film plastique de protection, et un long arbre poli traverse le premier plan dans l'ombre, au-dessus des flasques bleues et des rangées de boulons du bâti.
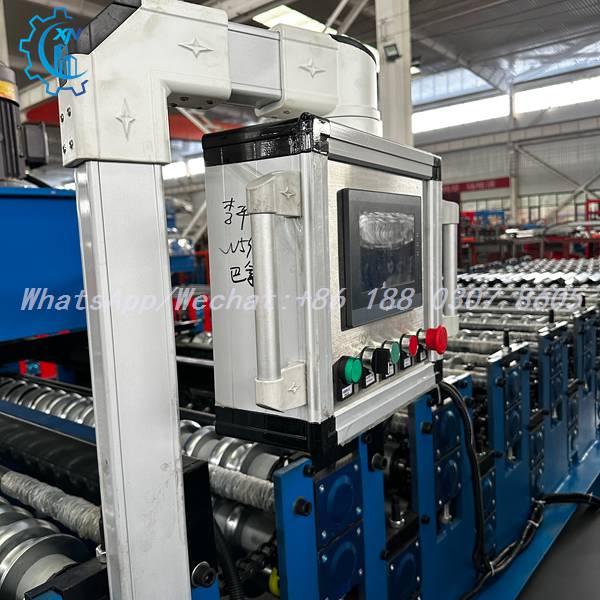
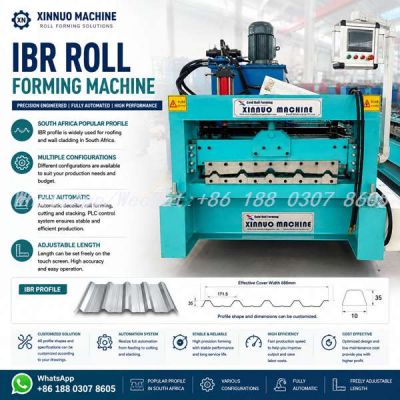
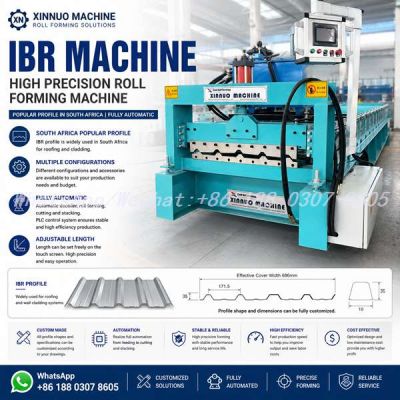
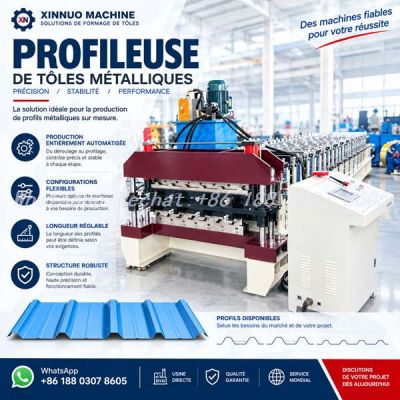
Le pupitre de la machine tôle pivote au bout de son bras en profilés d'aluminium : l'écran tactile est enchâssé dans son coffret clair, entouré de poussoirs verts et rouges et de poignées noires sur les flancs. Des repères manuscrits au marqueur restent lisibles sous le film de protection. Derrière, les galets et les caissons bleus de la ligne s'alignent dans le flou.
Machine tôle — fabriquée dans l'atelier XINNUO depuis 1995
XINNUO fabrique des lignes de profilage à froid depuis 1995 et équipe des ateliers de couverture, de bardage et de négoce dans plus de 150 pays. Chaque machine tôle est conçue et assemblée dans notre propre atelier : le profil est dessiné d'après la tôle du client, le pupitre est câblé pour la commande retenue, et les galets, les mors, le groupe hydraulique et l'armoire sont appairés avant l'assemblage final plutôt que réunis à partir d'ensembles achetés séparément.
Avant expédition, la ligne est mise en route sur le profil du client, la coupe est validée sur la matière réelle et la conduite est démontrée à l'acheteur ou à son opérateur. Les galets sont ensuite protégés par un film, le pupitre et les ensembles sensibles emballés, puis la machine préparée pour le transport maritime. Vous recevez le plan de profil, le plan d'implantation, le procès-verbal d'essai, la fiche des réglages par profil, la formation des opérateurs, la documentation technique et la liste des pièces d'usure, avec suivi des pièces dans la durée.
1. Comment conduit-on la ligne depuis le pupitre ? Le pupitre regroupe l'afficheur et les poussoirs de commande sur une même face, à hauteur de travail, et le bras articulé permet de l'orienter vers l'endroit à surveiller. L'opérateur suit la bande, déclenche les cycles et ajuste ses paramètres depuis ce poste, sans s'éloigner de la machine. La liste précise des paramètres disponibles est arrêtée avec le client au moment de la commande.
2. Comment former un opérateur à la conduite de la machine tôle ? La formation se fait sur la machine en fonctionnement : présentation du pupitre et des poussoirs, lecture des paramètres, démarrage et arrêt, conduite du poste de coupe, puis surveillance du groupe hydraulique et du train de galets. Nous remettons une fiche de réglage par profil ainsi que le manuel de conduite, de sorte que l'opérateur retrouve seul les réglages de chaque référence.
3. Que fait-on au poste de coupe lors d'un changement de profil ? Les mors et le contre-plateau sont fixés par rangées de boulons : le changement de profil consiste donc à déposer le jeu en place, à monter le jeu correspondant au nouveau dessin de nervure, puis à contrôler l'alignement et le jeu de coupe avant le premier cycle. On vérifie ensuite la coupe sur une tôle d'essai et l'on consigne les valeurs retenues sur la fiche de réglage.
4. Quel est le rôle du levier de manœuvre visible sur le poste de coupe ? Ce levier est un organe de manœuvre placé côté opérateur, qui reste accessible depuis la zone de travail sans contourner la ligne. Son rôle exact — verrouillage, mise en position ou manœuvre d'entretien — est confirmé et montré à la mise en service, car il dépend de la configuration de coupe retenue pour votre machine. En production, la coupe est déclenchée depuis le pupitre.
5. Pourquoi le groupe hydraulique est-il monté en surplomb sur le châssis ? Cette disposition libère le passage au sol le long de la ligne, ce qui facilite la circulation et le nettoyage autour des stations, et elle raccourcit les flexibles entre le groupe et les organes de coupe. Le refroidisseur se trouve ainsi dégagé, avec son ventilateur accessible pour le contrôle et le nettoyage de la grille. La maintenance du circuit se fait en un seul point, en hauteur.
6. Comment sont protégés les galets et le pupitre pendant le transport ? Les galets partent sous film de protection et graissés, ce qui évite les rayures et la corrosion pendant le trajet maritime. Le pupitre et les ensembles sensibles sont emballés séparément, avec leur feuille de protection encore en place sur l'afficheur. À l'arrivée, il faut retirer les protections, vérifier qu'aucun résidu ne reste dans les portées et huiler légèrement les surfaces en contact avec la tôle.
7. Peut-on remplacer l'écran tactile ou un poussoir en cas de panne ? Oui : l'afficheur, les poussoirs et les éléments du coffret sont des composants identifiables et remplaçables, et la liste des pièces d'usure avec leurs références est remise avec la machine. Nous assurons le suivi de ces pièces dans la durée, y compris pour les machines plus anciennes. Une photo du coffret ouvert et la référence de la machine suffisent généralement à identifier le composant à envoyer.
8. Comment se déroule la mise en service à la livraison ? À l'arrivée, la ligne est déchargée et fractionnée si nécessaire pour franchir les accès, puis positionnée selon le plan d'implantation : alignement du dérouleur, contrôle du niveau des ensembles, raccordement électrique et hydraulique, remplissage et purge du circuit. On procède ensuite à un cycle à vide, puis au premier passage de bande sur le profil de référence, avant la prise en main par l'opérateur.
XINNUO ROLL FORMING MACHINE CO., LTD is a professional manufacturer specializing in high-quality ibr making machine and advanced ibr machine solutions. With years of industry experience, we provide reliable, efficient, and customized roll forming equipment to meet global roofing production needs, ensuring stable performance, precision forming, and long-term durability for our customers worldwide.
[ read more ]